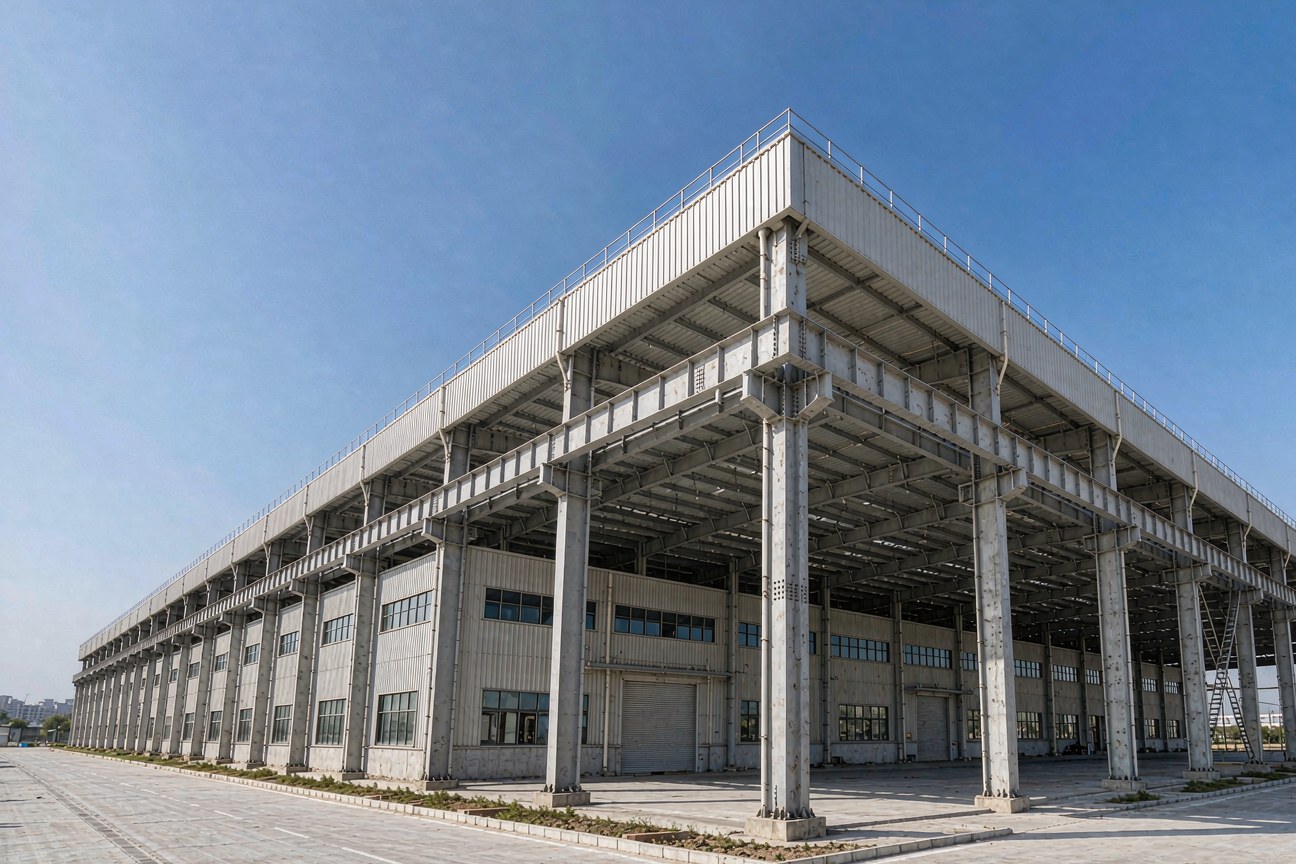
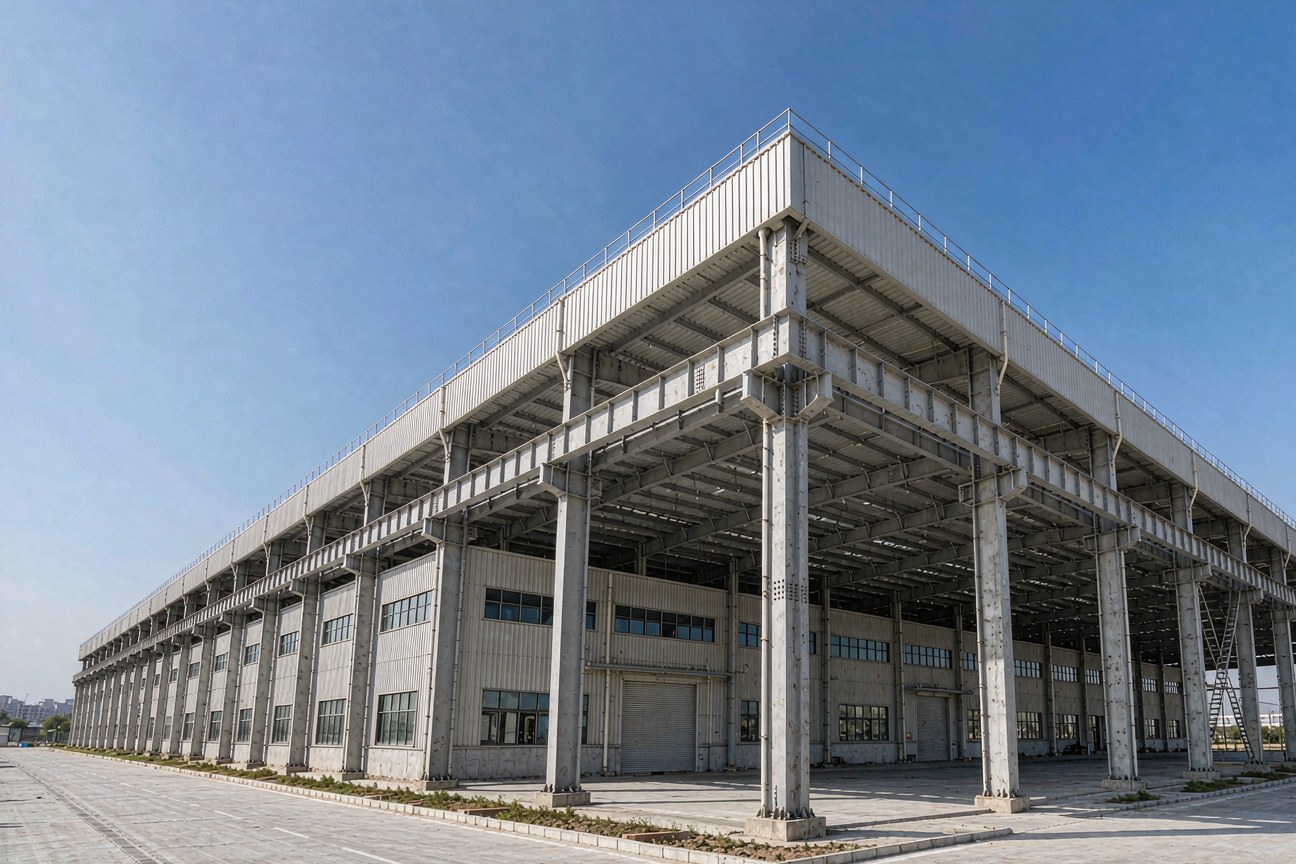
钢结构厂房不是建成就一劳永逸。大跨度屋架、重载吊车梁、高强螺栓连接副,在长期交变荷载和振动下,焊缝会不会出现疲劳裂纹、螺栓会不会松动?这一次,我们去了四川省成都市青白江区一家大型钢结构厂房,对主体焊缝做抽检。
一、项目背景:在役钢结构,重点查焊缝和螺栓
项目位于四川省成都市青白江区某大型钢结构厂房。该厂房跨度大、屋架为焊接 H 型钢,设有重载吊车梁,属于典型的工业厂房钢结构。
在役钢结构厂房的检测重点,是焊缝和螺栓连接副这两类关键受力部位——长期交变荷载下,焊缝易出现疲劳裂纹,高强螺栓连接副易出现松动、欠预紧或裂纹。
本次检测内容:
· 对厂房主体结构焊缝(屋架、柱间支撑、吊车梁)做超声检测(UT)抽检;
· 对高应力区(吊车梁下翼缘、柱脚、节点域)做磁粉检测(MT);
· 对高强螺栓连接副做扭矩复核与外观检查。
二、工作前准备:依据标准 + 高处作业防护
在役钢结构检测涉及高处作业,安全是第一步。出发前,专门准备了高处坠落安全防护用品(安全带、速差自控器、安全绳),以及检测所需的全套设备。
检测依据与执行标准:
· GB 50205《钢结构工程施工质量验收标准》——厂房钢结构验收与检测的基本依据;
· GB/T 11345《焊缝无损检测 超声检测 技术、检测等级和评定》——焊缝超声检测方法;
· NB/T 47013《承压设备无损检测》——部分压力容器类钢结构的补充检测参考;
· GB/T 50621《钢结构现场检测技术标准》——钢结构现场检测的组织与操作。
设备按操作指导书提前校准验证,确保现场数据可靠。
三、工作过程:超声抽检 + 磁粉检测 + 螺栓复核
到达现场后,先办理入厂、接受安全教育,与厂方技术人员核对图纸,确认检测部位与抽检比例。
超声检测(UT):主体焊缝抽检
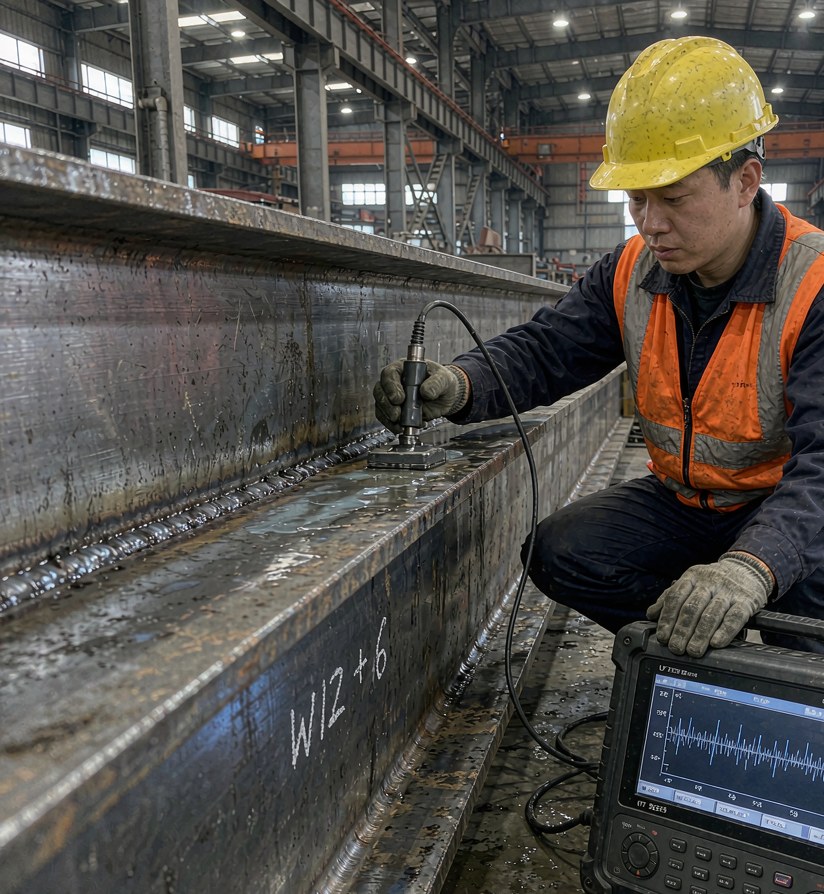
对厂房主体结构焊缝,按 GB 50205 和设计文件确定的抽检比例进行超声检测。超声检测用于发现焊缝内部的体积型、面积型缺陷(气孔、夹渣、未熔合、未焊透、裂纹),是钢结构焊缝在役检测的常规主力方法。
磁粉检测(MT):高应力区表面检测
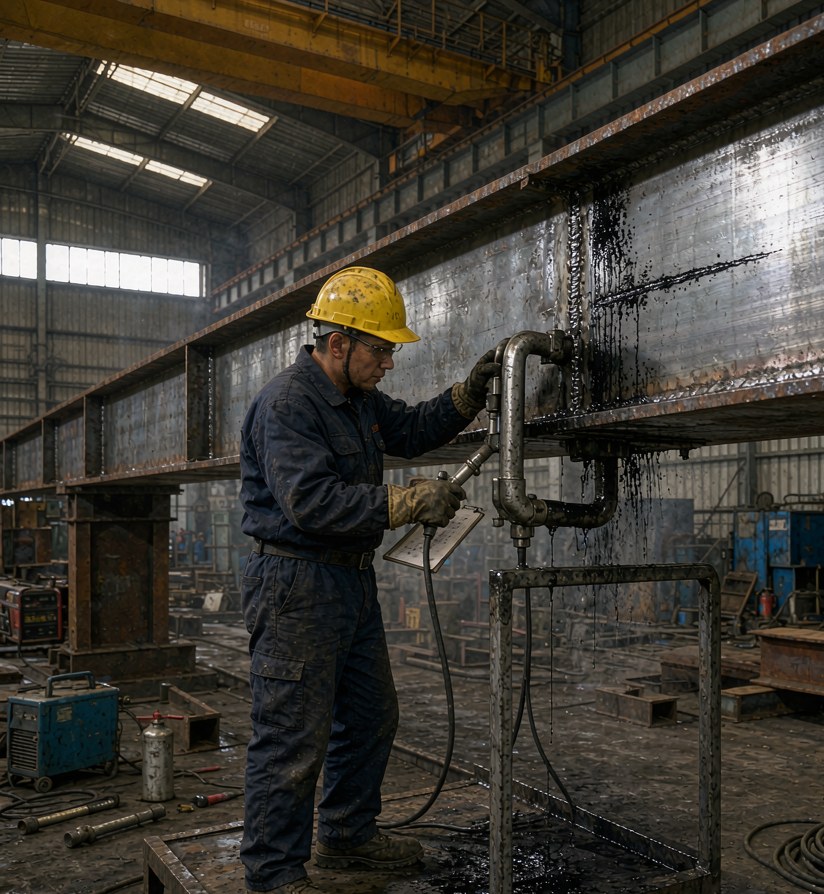
对吊车梁下翼缘、柱脚、节点域等高应力区,进行磁粉检测。磁粉检测用于发现表面及近表面的裂纹类缺陷——这类缺陷在交变荷载下最危险,是疲劳失效的源头。
高强螺栓连接副复核
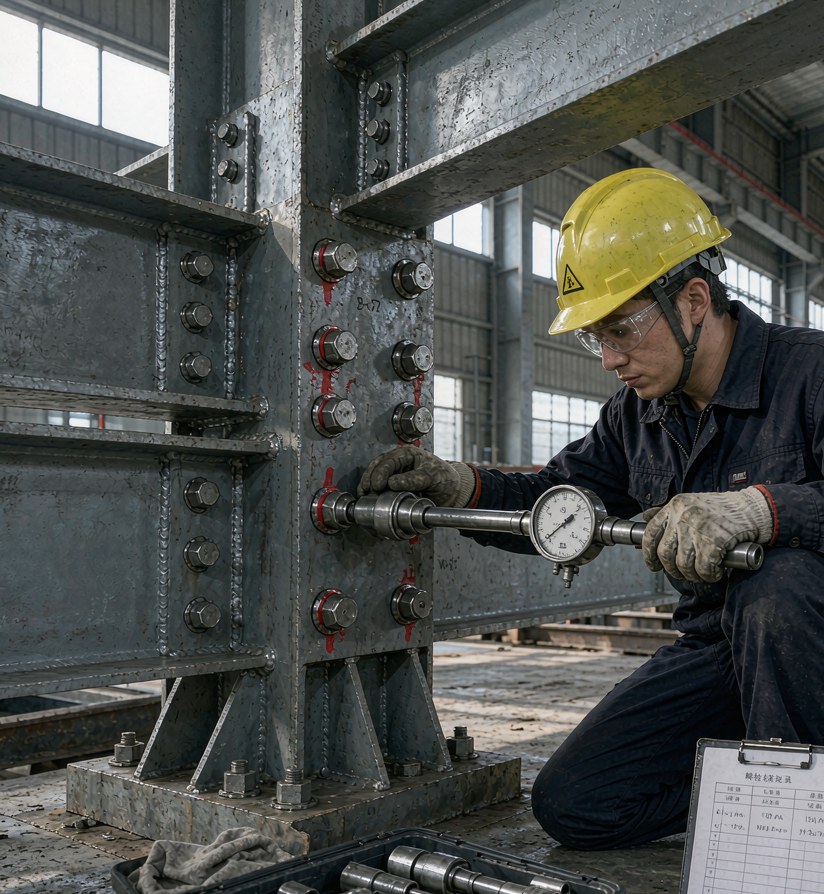
对高强螺栓连接副做扭矩复核和外观检查,确认是否存在松动、欠预紧、锈蚀或裂纹。高强螺栓连接副的预紧力直接关系到结构整体刚度,是钢结构厂房检测的重点之一。
四、发现问题:检出2处超标缺陷,现场闭环
检测中,在厂房主体焊缝发现 2 处超标缺陷(按 GB 50205 验收等级评定)。这类缺陷如果不处理,在后续运行中可能扩展,影响结构安全。
检测人员立即按流程记录缺陷位置、性质与尺寸,并现场协调处理:对超标缺陷部位按标准要求进行打磨消除或补焊修复,修复后重新检测确认合格,形成"检测—发现—处理—复检"的完整闭环。
对高应力区发现的表面微裂纹,同样按"打磨消除 + 复检"流程处理,防止其扩展。
五、这个项目的价值在哪
这是一个典型的在役钢结构厂房检测项目,体现了第三方检测在工业建筑维护中的价值:
· 把看不见的风险找出来——钢结构焊缝、高强螺栓的疲劳缺陷和松动,肉眼不可见,超声、磁粉和扭矩复核能把它们定位、定量;
2. 抽检 + 重点补强——主体焊缝抽检覆盖整体,高应力区磁粉检测锁定高风险点,兼顾效率与安全;
3. 闭环处置——发现缺陷不是终点,打磨消除/补焊修复 + 复检合格,才真正把风险关进笼子;
4. 依据标准执行——按 GB 50205、GB/T 11345 等标准评定缺陷等级,检测结果有据可依。
对钢结构厂房业主来说,这类检测的价值在于:用一次规范的第三方检测,把在役钢结构的安全状态摸清楚,避免带病运行导致的结构失效和停产损失。
青岛新达检测服务有限公司
专注金属与工业领域的第三方检测,提供无损检测、理化试验、焊接工艺评定服务,具备 CMA、CNAS 与特种设备检验检测机构核准资质。总部青岛,设 5 家分公司,提供全国及海外项目制检测服务。
官网:www.xinda1.com
说明:本文为真实项目案例。为保护委托方信息,文中不披露客户具体名称,以"某大型钢结构厂房"指代,项目地址位于四川省成都市青白江区。检测内容为在役钢结构厂房主体焊缝超声抽检、高应力区磁粉检测及高强螺栓连接副复核。