项目背景
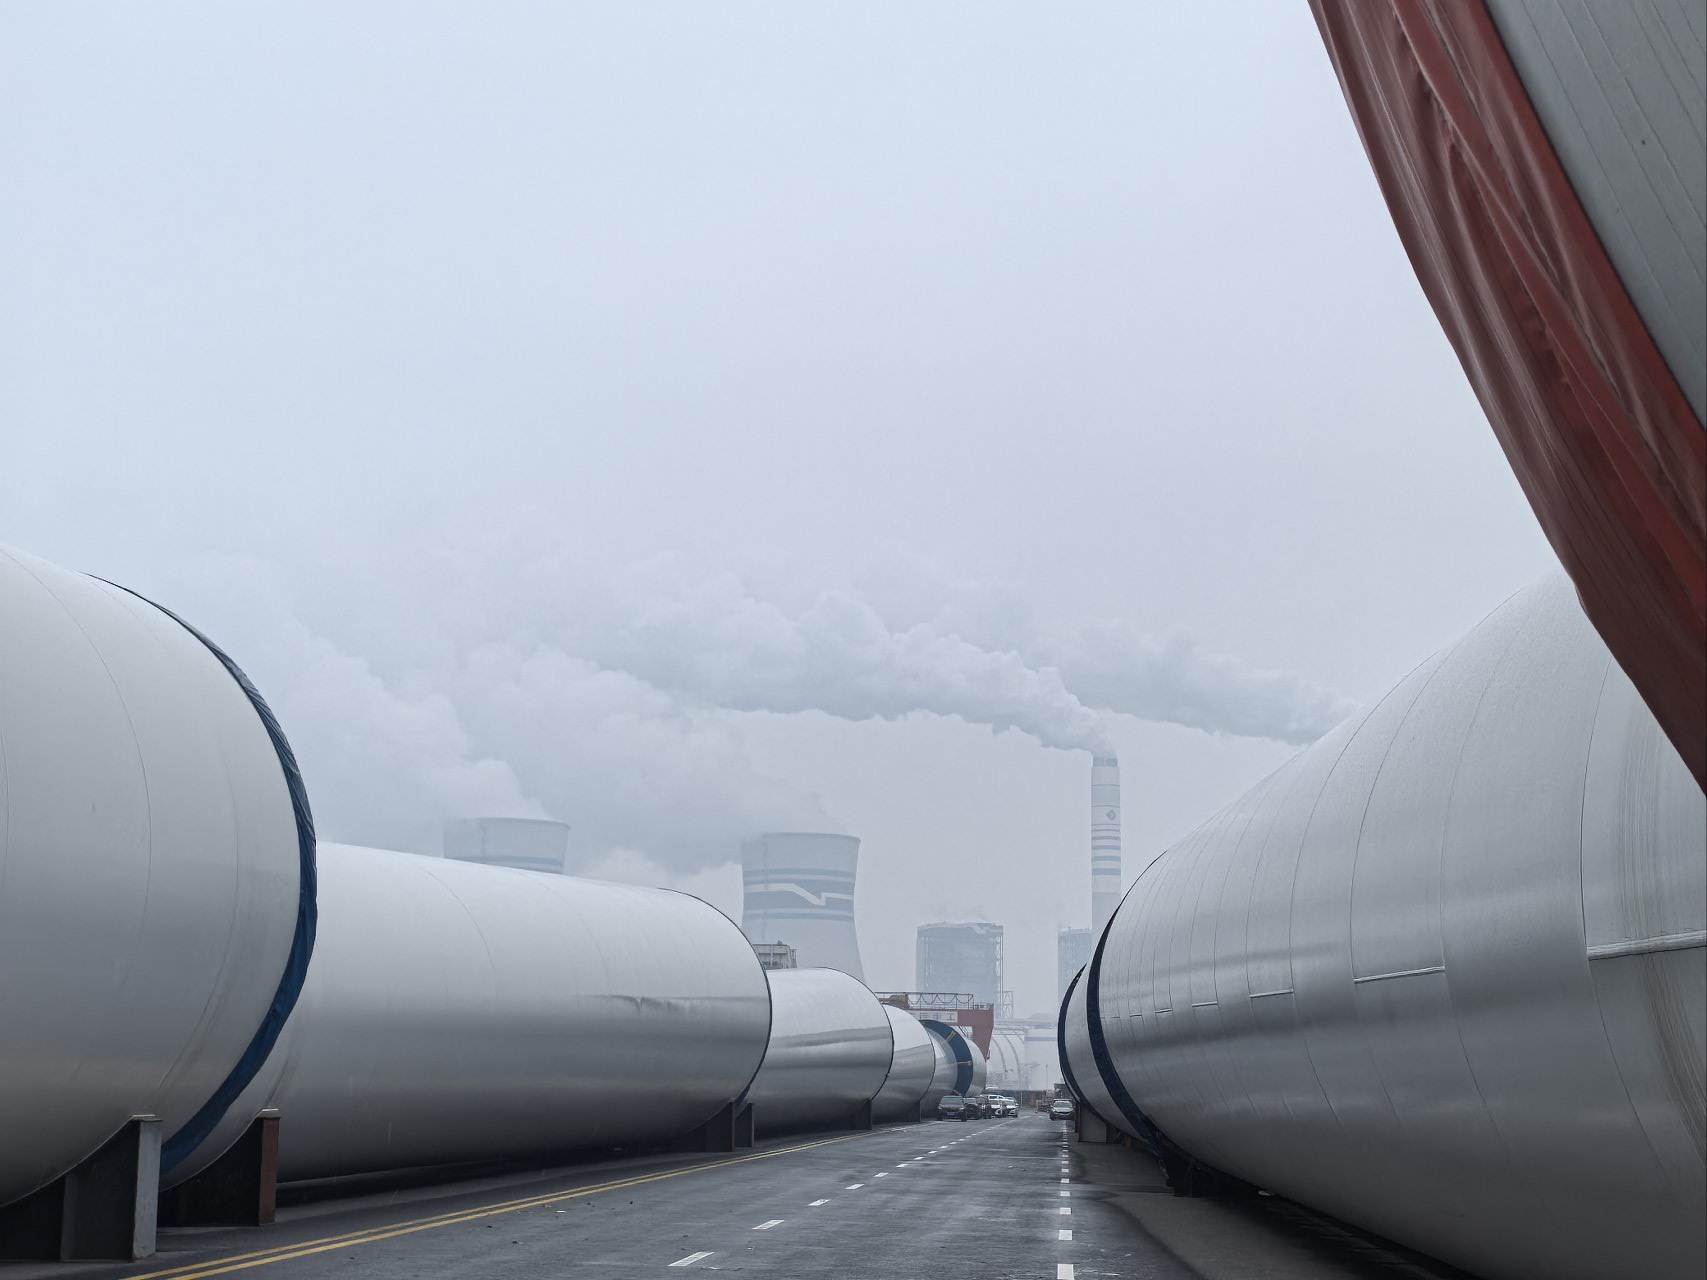
海上风电塔筒是整机承受风载与波浪冲击的核心承力件,环缝、纵缝一旦出现裂纹或未熔合,代价远高于检测成本。本项目对江苏盐城某重工企业 48 节未出厂塔筒做全量超声(UT)重检:背景是业主前期自检(非检)发现焊缝隐患,委托对全部塔筒重新检测,后续还将抽检。检测范围覆盖每节 3 道环缝、3 道长纵缝,以及门框、海缆孔焊缝;单节塔筒最重约 150 T。
检测组织
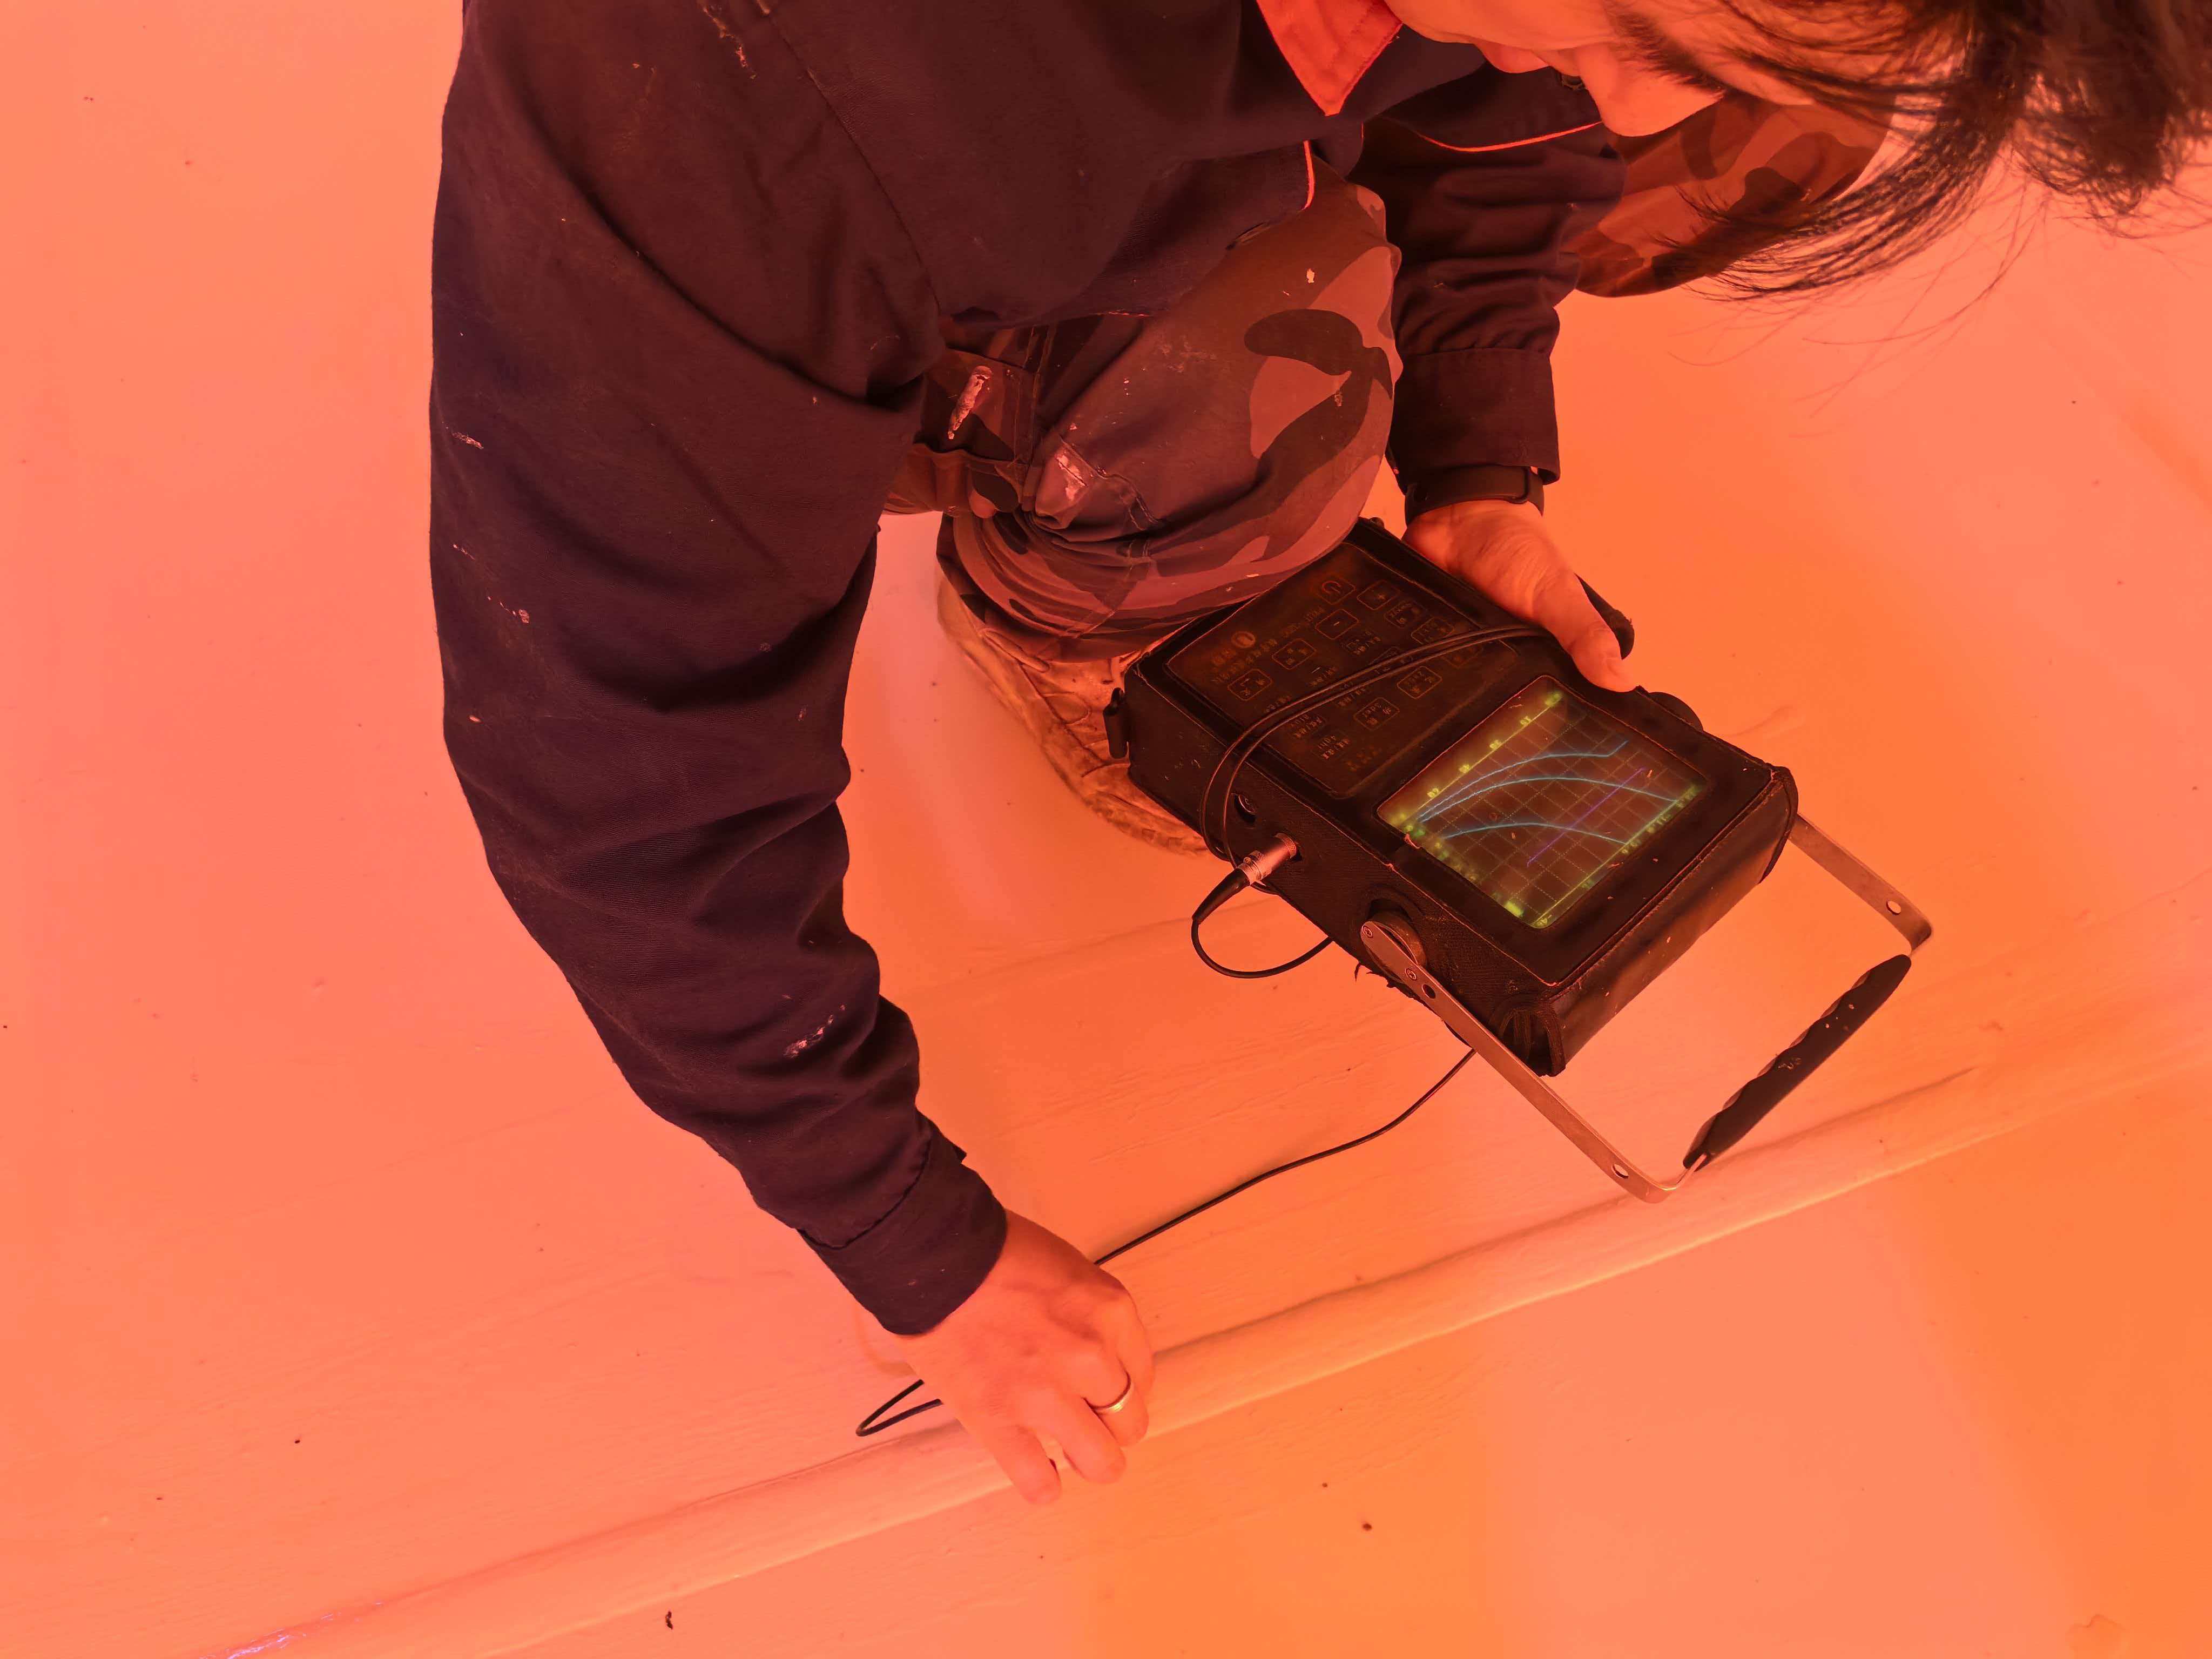
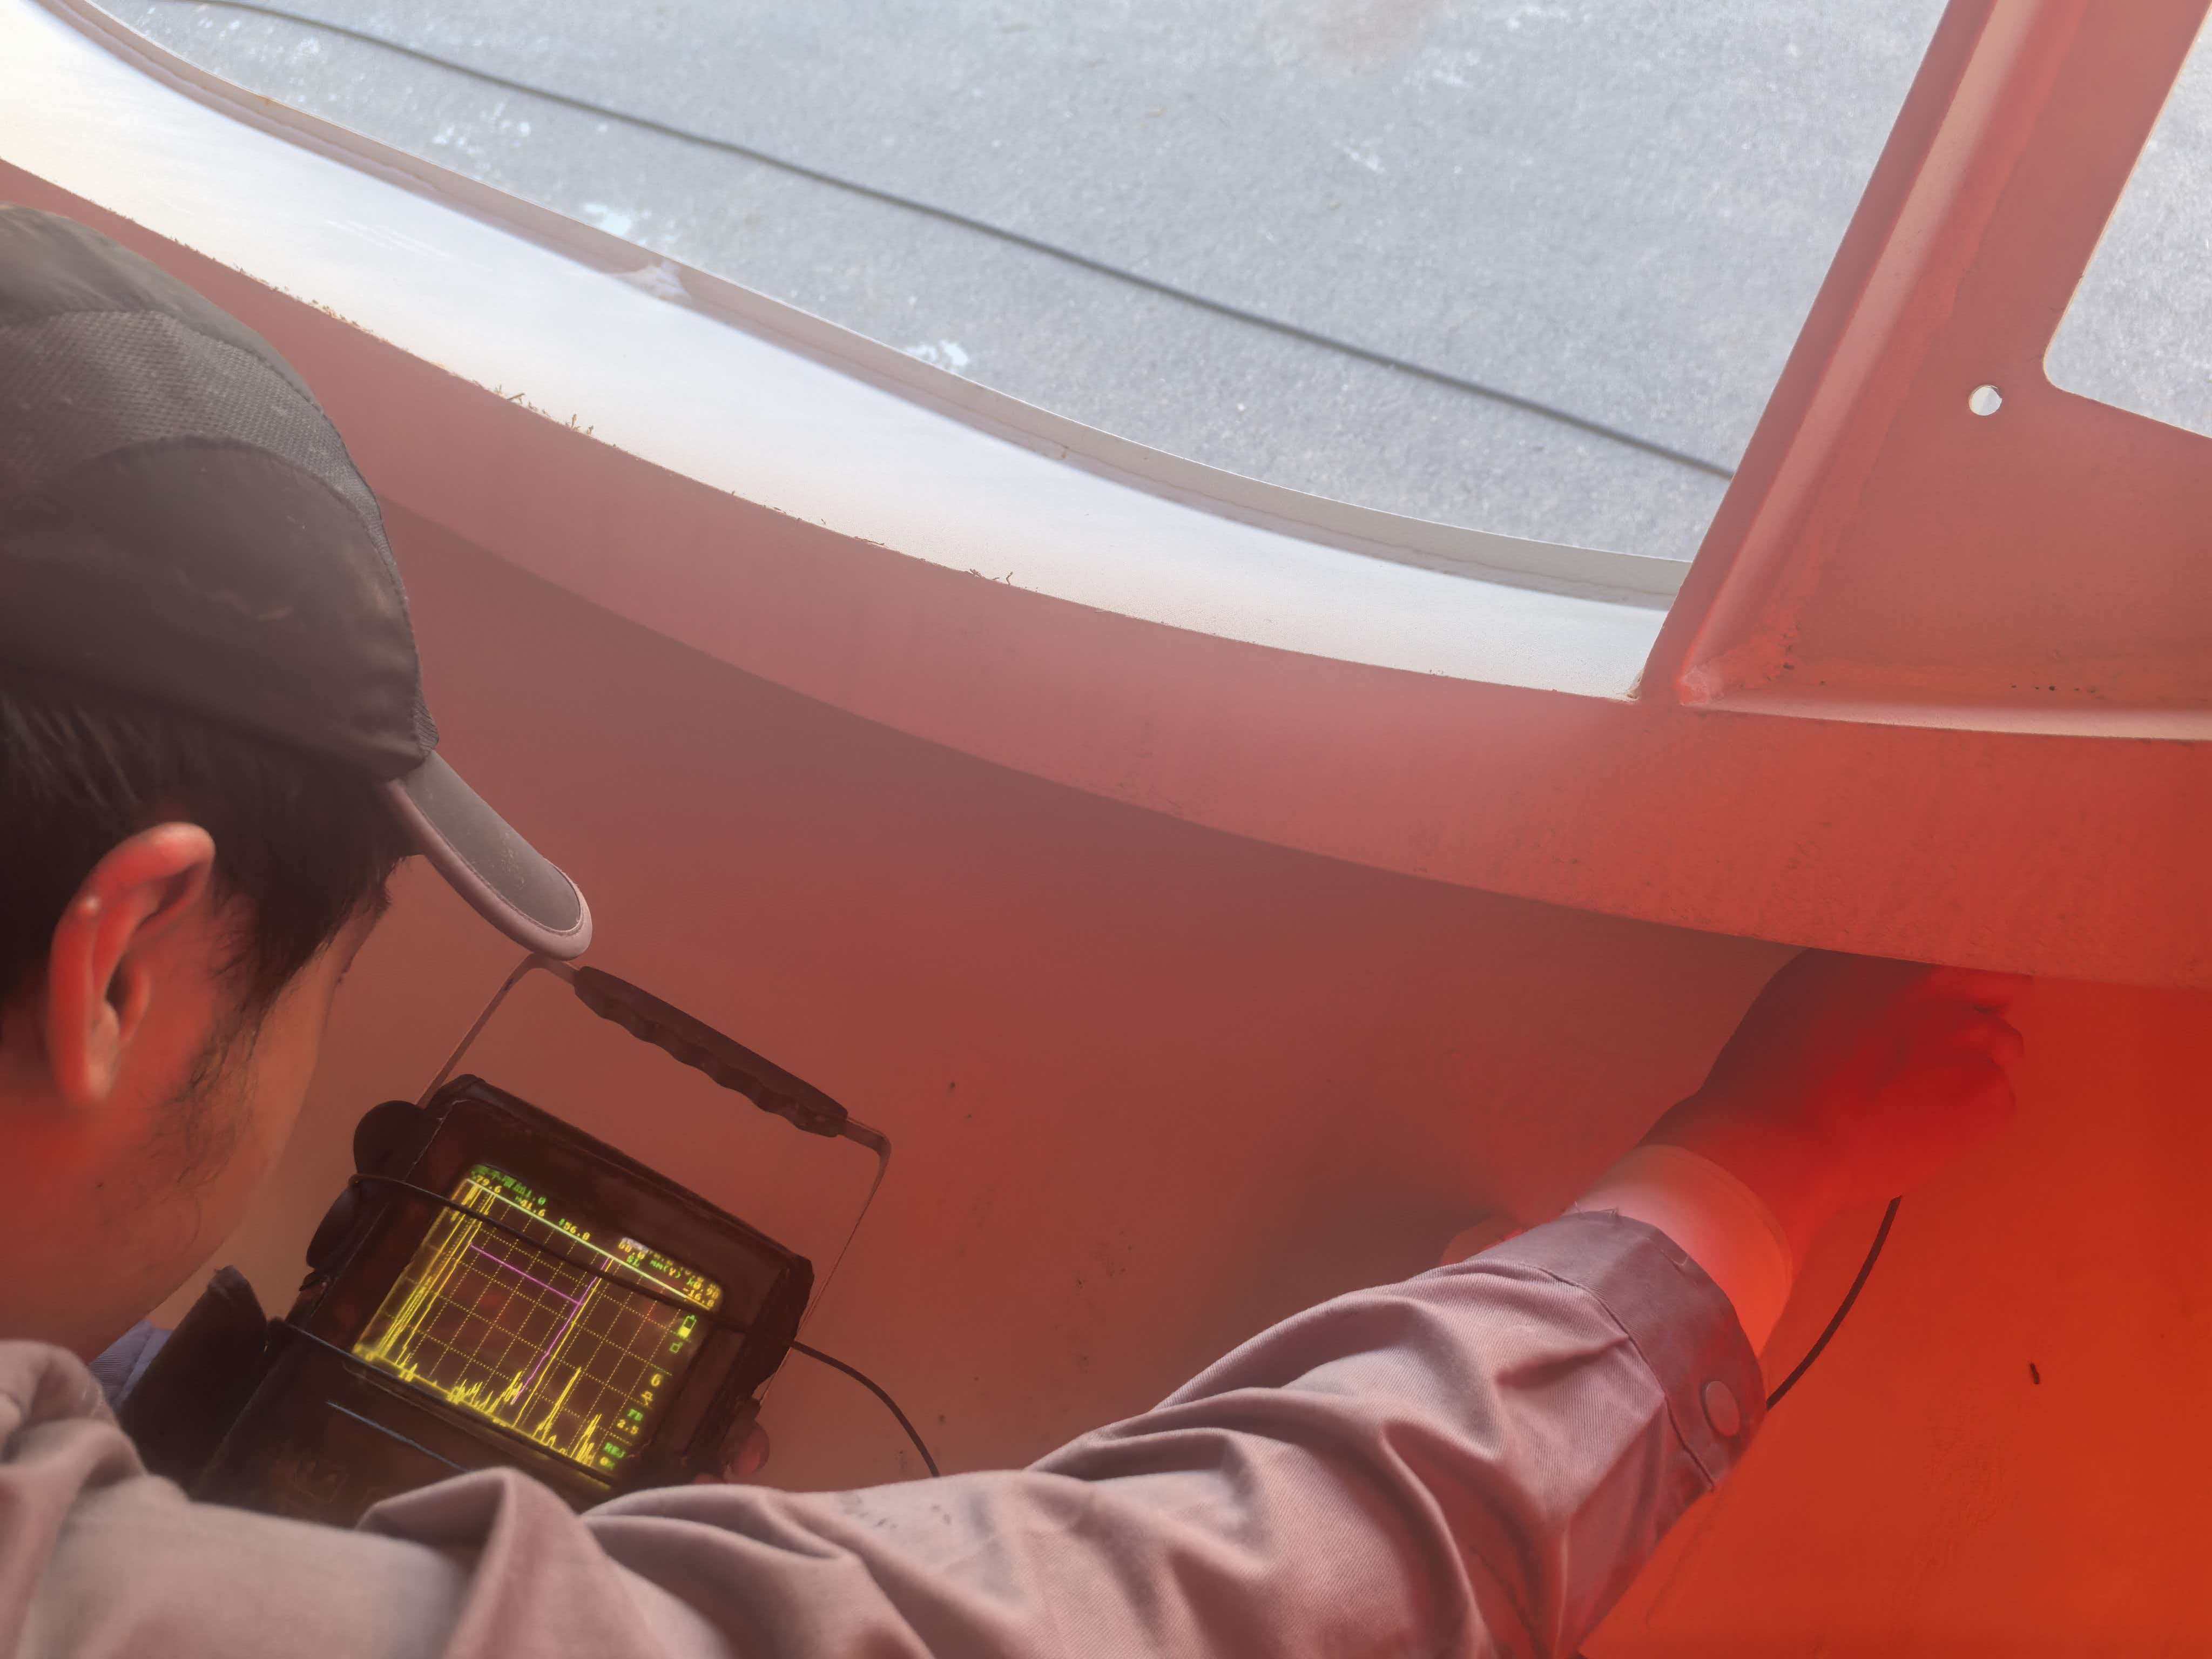
项目组驻厂按节组织、逐节报检。每节 3 张环缝 + 3 张纵缝报检照,门框与海缆孔各 2 张;多层平台塔筒(如 S4 塔筒含 3 层平台)需头灯逐层作业,码头立塔最上圈焊缝位于 12–13 m 高处,监理同步到场上复检。检测按"对接焊缝锯齿扫查 + 骑焊缝扫查"执行,门框内外加 C 面扫查;收工前探头复验,缺陷当日画定位图、当日向业主汇报。
扫查与记录方法
工件上仅标记缺陷长度,不在工件标深度;深度、距 0 点位置写入原始记录。缺陷位置当日画定位图,不合格塔筒标注不合格焊缝编号并附缺陷照片。方法依据 GB/T 11345(焊缝超声)、NB/T 47013(承压设备无损检测);业主侧以 PAUT 交叉印证。
非缺陷波的技术判断
重检最怕把"不是缺陷的"判成缺陷。检测中 T=24 mm 处出现一处疑似波,水平位置对应侧焊缝热影响区、深度约 1.5 倍板厚。项目组未直接判定,提出 4 种成因假设并记录参数、逐一验证:焊缝下表面反射;下表面反射后经上表面反射;下表面反射并发生波形转换;上表面焊趾反射波。最终判定该波为"下表面经上表面反射"产生的非缺陷波,排除误判——这是本案的技术价值所在。
交付与用途
交付逐节合格/不合格判定、不合格焊缝编号与缺陷照片、缺陷原始记录与定位图、探头复验记录、正式检测报告(GB/T 11345 / NB/T 47013,加盖 CMA 章)。报告纳入业主定检档案,作为后续抽检与整改依据。