吊钩是起重作业里最"不起眼"、却又最"要命"的零件。它直接承受整台设备的重量,一旦断裂,往往不是设备损坏,而是设备摔毁加人员伤亡。对新达检测来说,给大型电力变压器制造企业做吊具吊钩探伤,是这类检测里要求最高的一种。
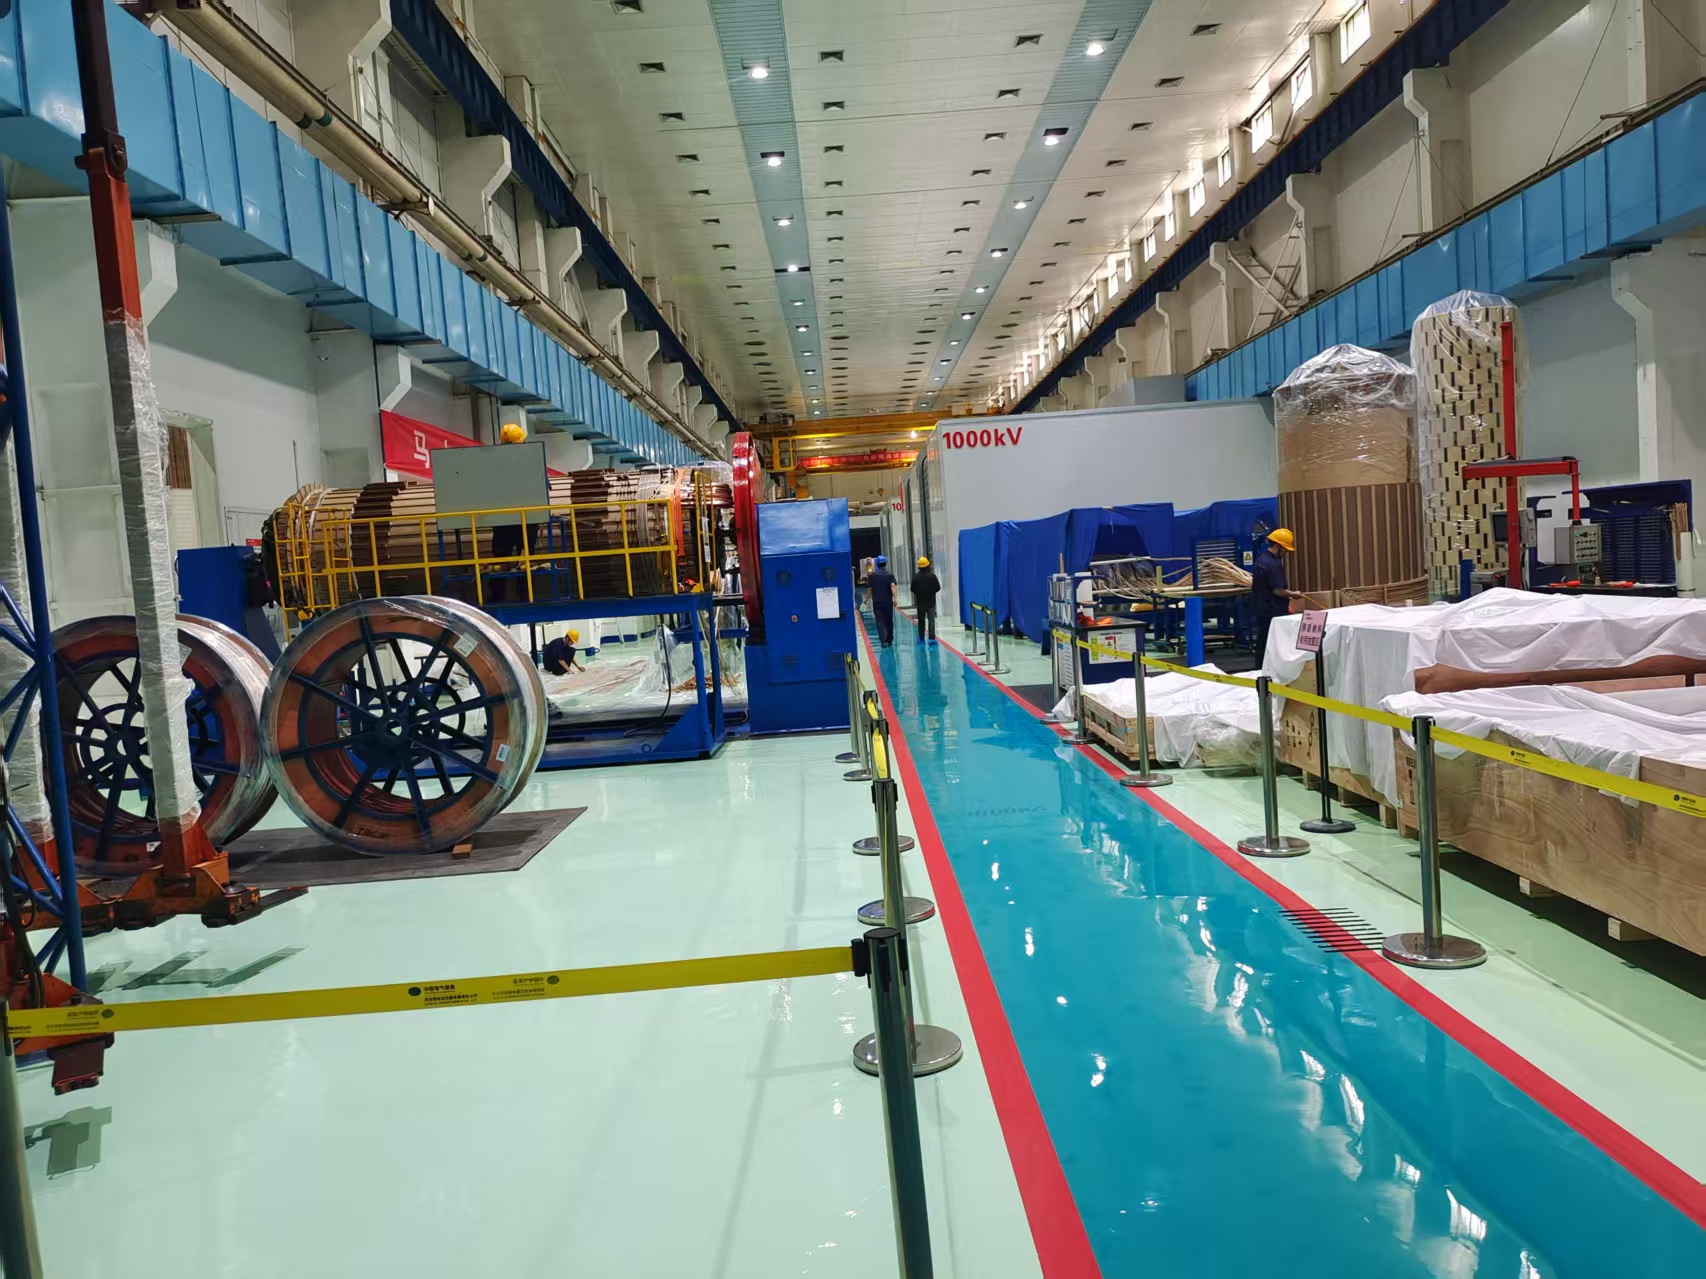
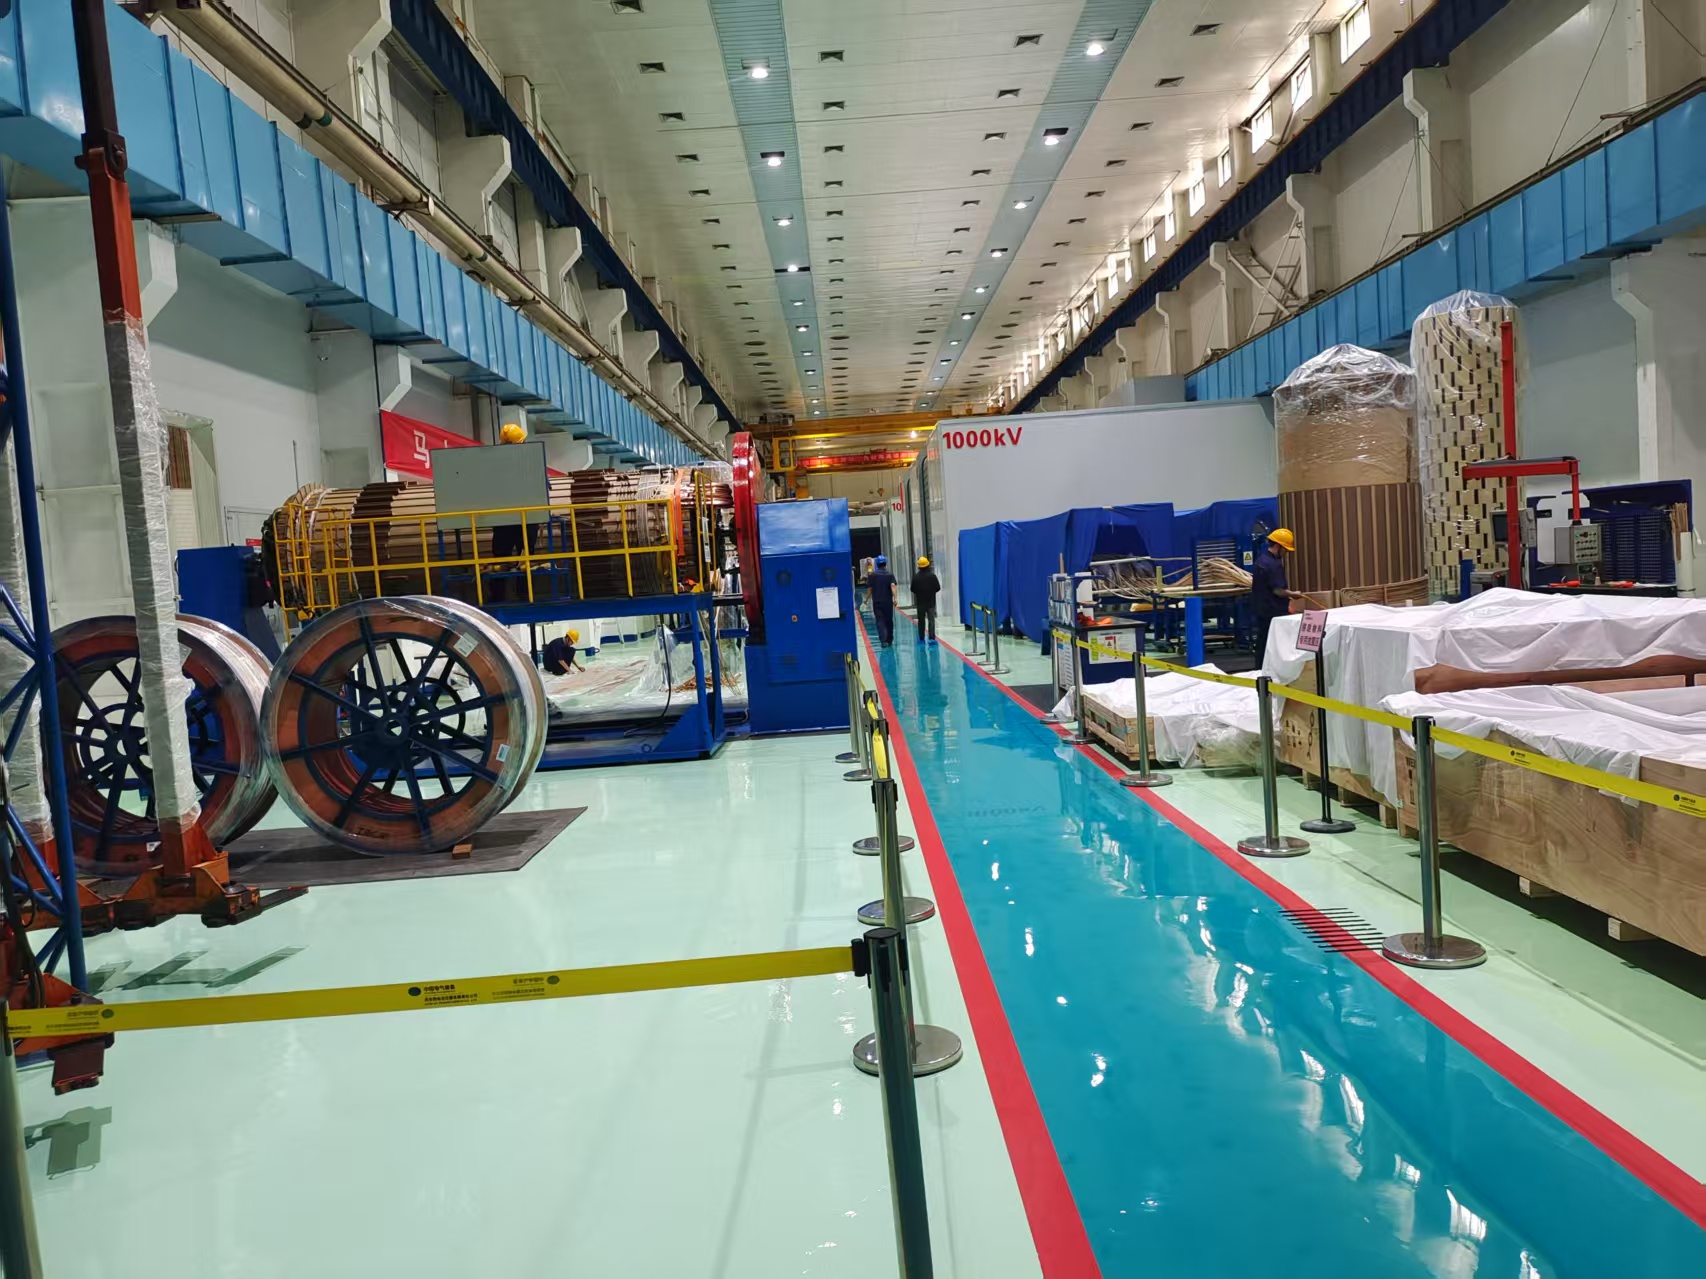
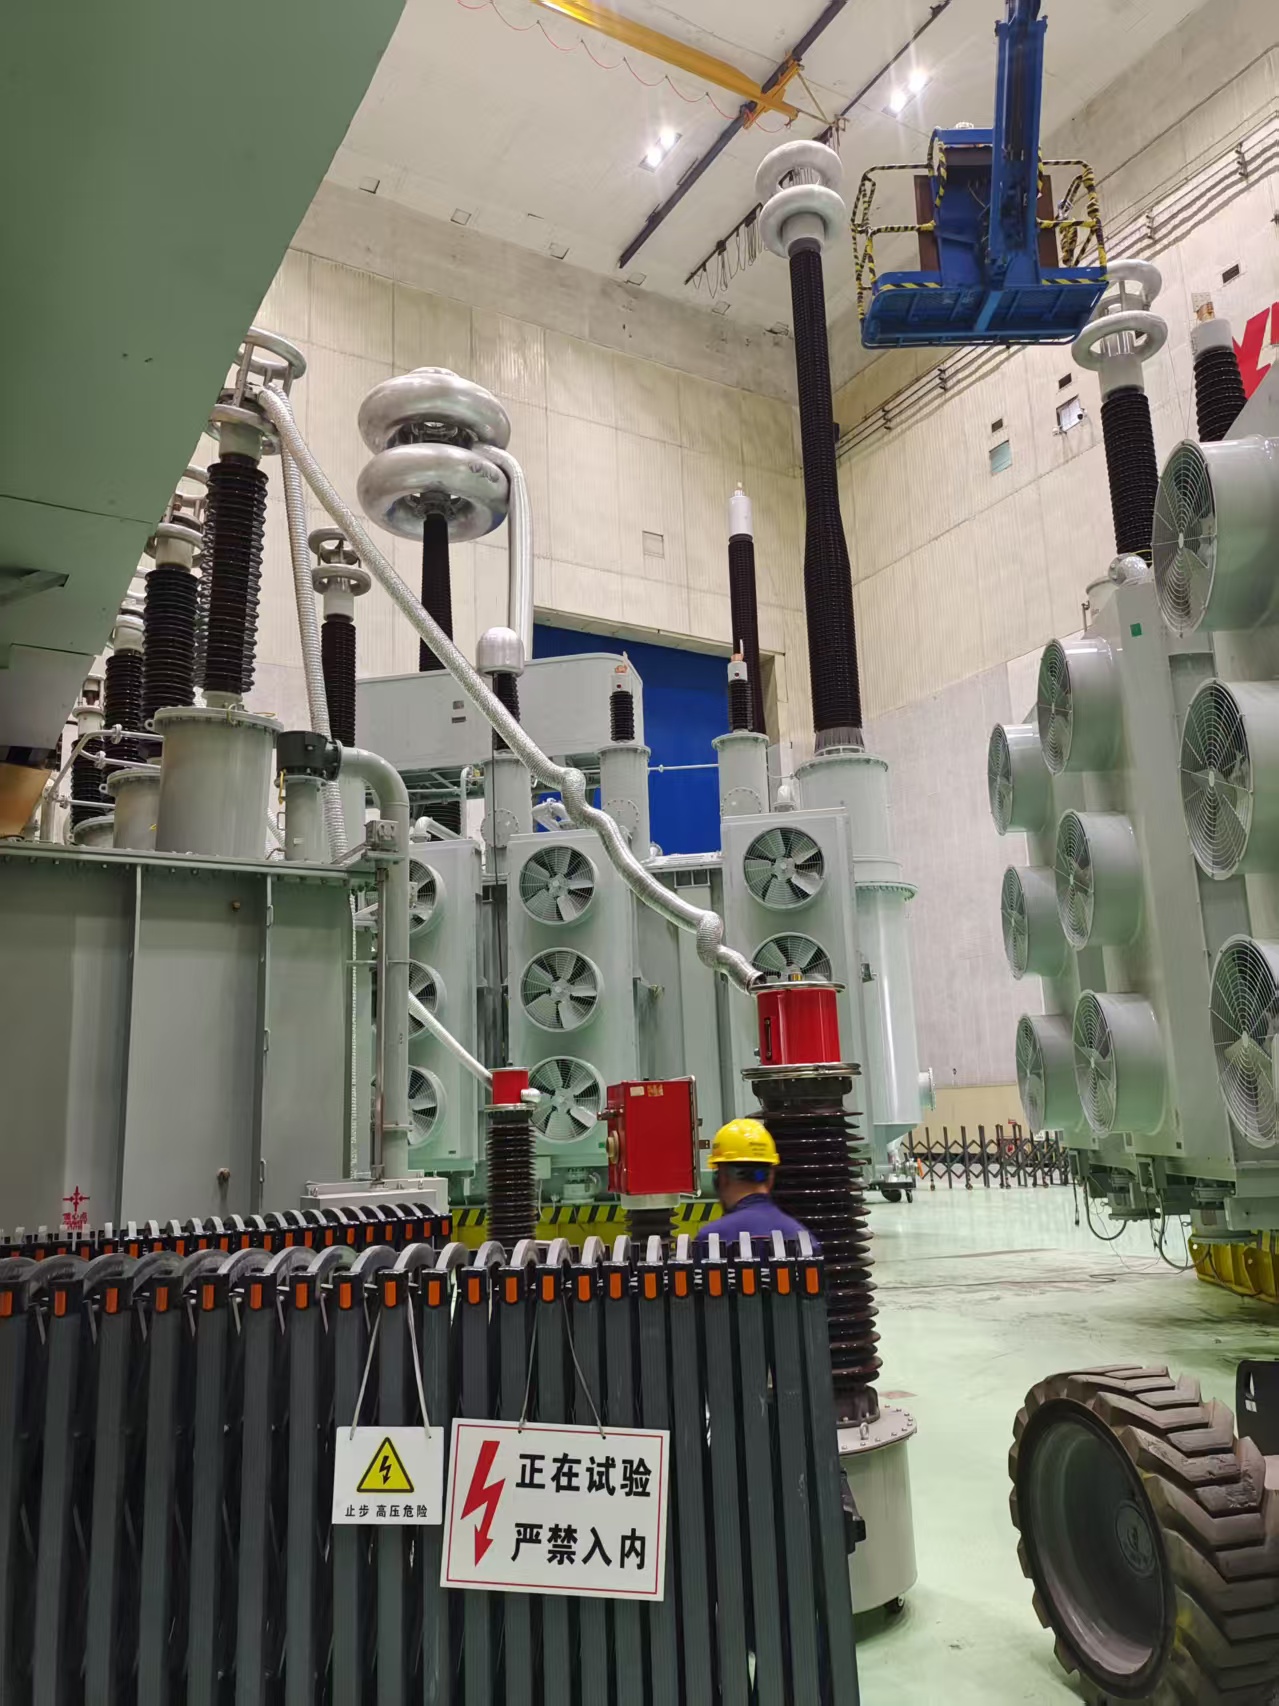
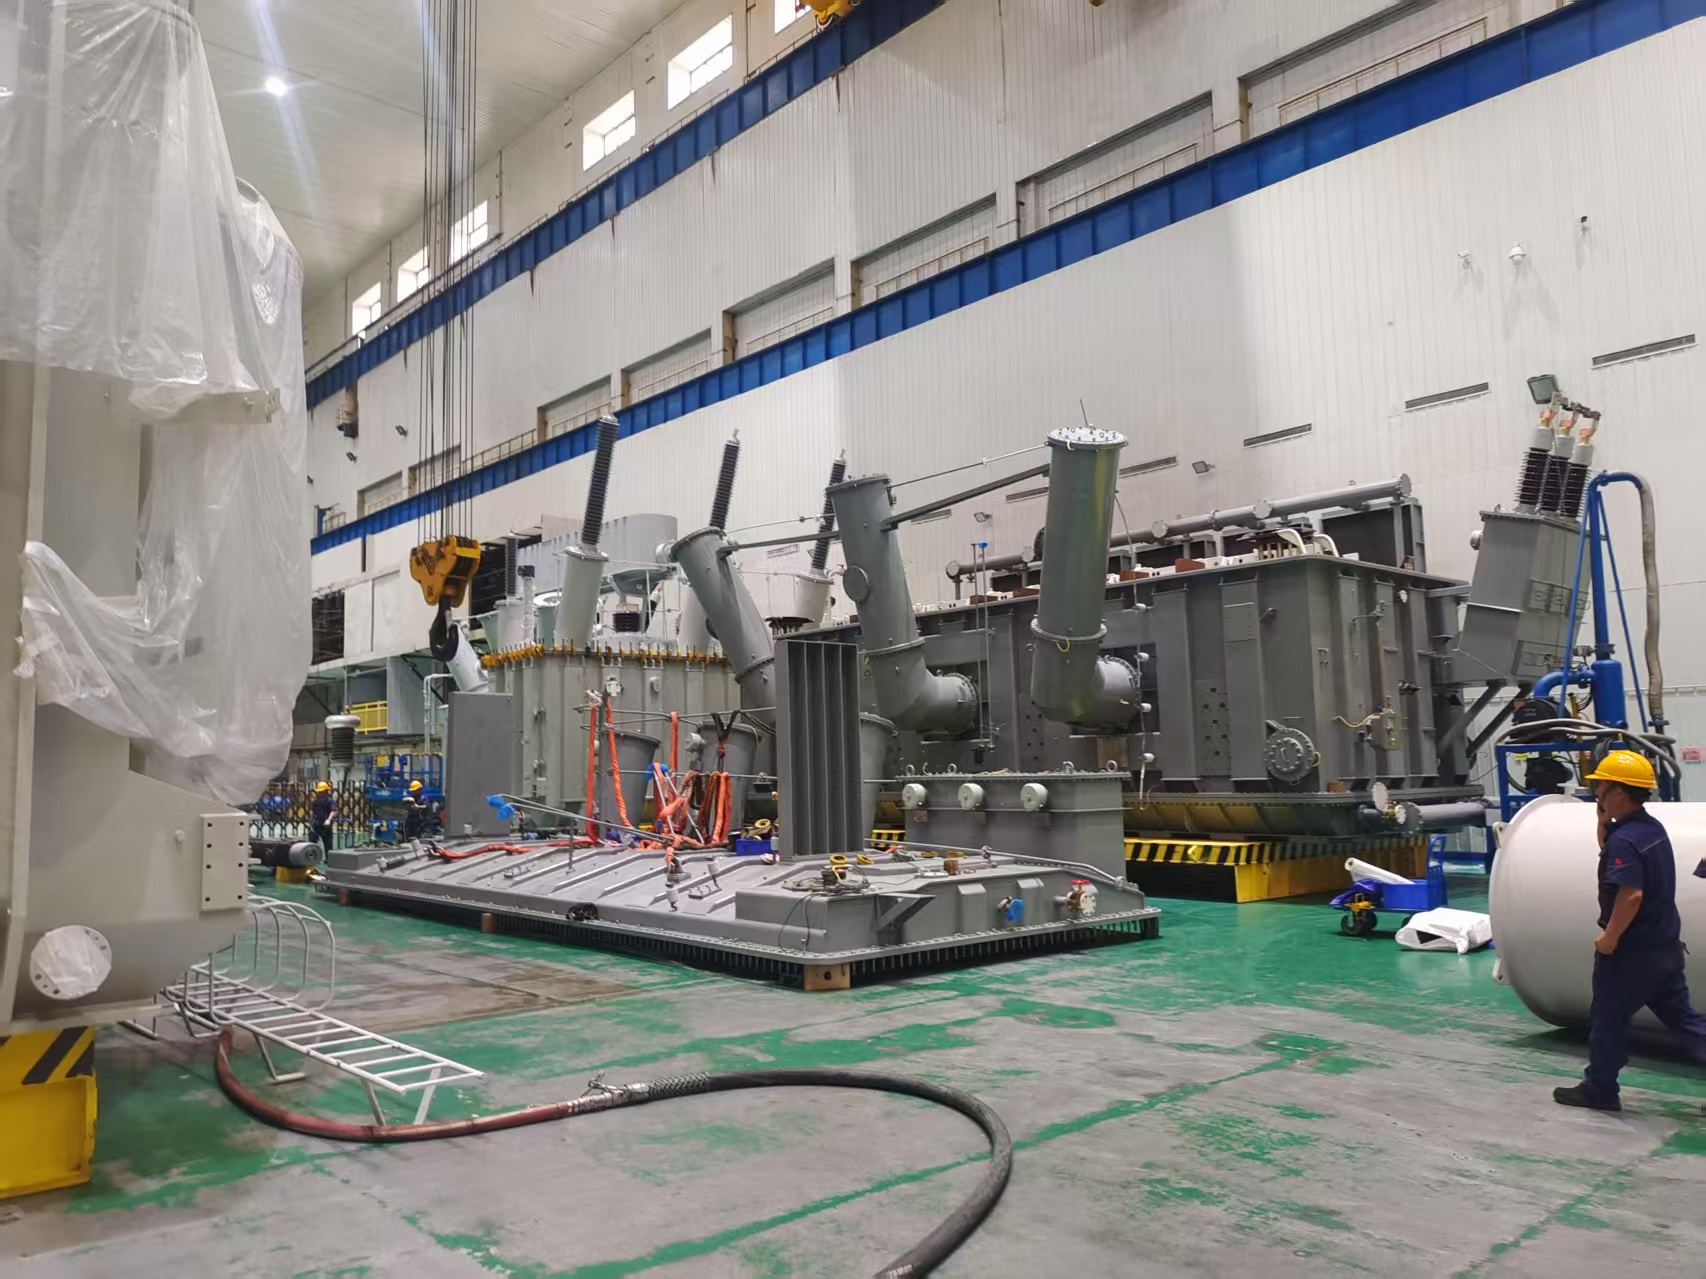
新达检测近期为西安某知名国有变压器企业完成了一批工装吊具、吊钩的探伤检测,检测对象是吊装大型电力变压器的起重吊具与吊钩。
吊钩的"病",多半是疲劳裂纹
吊钩不像容器那样"盛装介质",它的失效模式很单一,但很致命——疲劳裂纹。
吊钩在使用中反复承受吊装载荷,钩身弯曲段、钩颈等应力集中部位最容易萌生疲劳裂纹。这种裂纹:
· 初期极细,肉眼几乎看不见,但已经削弱了承载截面;
· 扩展期在一次次吊装中逐渐变长,直到临界长度后突然断裂;
· 没有明显先兆——不会像结构件那样先变形、再开裂,吊钩往往是"咔嚓"一下就断。
这就是为什么吊钩检测的核心不是"看有没有变形",而是在裂纹还细小时就把它找出来。
磁粉,为什么是吊钩检测的主力
疲劳裂纹是从表面开始的。针对这种表面及近表面裂纹,磁粉检测(MT)是最直接、最有效的方法:
· 磁粉能查出表面细小的裂纹、发纹,灵敏度高;
· 对吊钩这种铁磁性锻件,磁粉检测无需破坏表面;
· 相比渗透检测,磁粉对近表面的缺陷也有一定检出能力。
因此,吊钩检测以磁粉检测为主,重点扫查钩身弯曲段、钩颈、吊耳焊缝等应力集中区。这也是与容器检测(以超声为主、查内部缺陷)最大的不同。
变压器吊装,为什么要求更高
与普通厂房行车吊钩相比,变压器吊装吊具有三方面更高要求:
· 载荷大:大型变压器单台几十吨到上百吨,单次吊装重量远超普通起重;
· 配合精度高:吊具需与变压器吊耳精确配合,安装位置、受力方向有严格要求;
· 一次成型:大型变压器吊装往往是一次性作业,吊具状态必须在吊装前确认到位。
这也决定了,吊具吊钩检测不仅要查出缺陷,还要给出明确的可用性判断——哪个部位还能用、哪个必须更换,要在吊装前说清楚。
这次查了哪些部位
本次检测覆盖变压器吊装用工装吊具与吊钩,重点部位:
| 检测部位 | 作用 | 检测重点 |
|---|---|---|
| 吊钩 | 直接钩挂变压器吊耳 | 钩身弯曲段、钩颈(应力集中区) |
| 吊具梁 | 承载、分配吊装载荷 | 梁体承重焊缝、吊耳、销轴孔 |
| 吊耳 | 与吊钩/钢丝绳连接 | 吊耳焊缝、母材 |
| 连接销轴 | 吊具各部件连接 | 销轴表面、近表面缺陷 |
其中,吊钩本体和吊具梁承重焊缝是重中之重——它们直接决定吊装能否安全进行。
检测方法怎么配
针对吊钩、吊具这类承受交变载荷的金属部件,方法按缺陷类型配置:
· 磁粉检测(MT):主力,查吊钩、吊具表面及近表面裂纹;
· 超声检测(UT):查吊具梁焊缝内部缺陷(裂纹、未熔合);
· 渗透检测(PT):查表面开口缺陷,用于不便磁化的结构。
具体采用哪种方法、检测比例多少,依据设计文件、标准和吊具的重要程度确定。
青岛新达检测服务有限公司
2013 年成立 · 总部青岛 · 5 家分公司 · 全国及海外项目制
覆盖无损检测(UT/RT/MT/PT/PAUT/TOFD)、理化检测、焊接工艺评定、绿色低碳
官网:www.xinda1.com
说明:本文为项目案例整理,检测对象与部位依据实际项目信息,具体检测方法与比例以设计文件和相关标准为准。