委托检测前,常被问"用哪种方法好"。但没有一种方法是万能的——超声、射线、磁粉、渗透、相控阵、TOFD,各有适用对象和边界。选型不是选"最贵最先进",是选"对这个问题最有效"的方法。
一、先分清六种方法各查什么
左右滑动查看完整表格 →
| 方法 | 查什么 | 适用对象 | 典型场景 |
|---|---|---|---|
| UT 超声 | 内部缺陷(气孔、夹渣、未熔合、裂纹) | 金属焊缝、锻件、板材 | 焊缝内部缺陷检测 |
| RT 射线 | 内部缺陷(体积型更敏感,可留底片) | 焊缝、铸件 | 压力容器、管道焊缝 |
| MT 磁粉 | 表面及近表面缺陷(铁磁性材料) | 铁磁性工件 | 吊钩、轴类、焊缝表面裂纹 |
| PT 渗透 | 表面开口缺陷 | 非铁磁性材料、表面 | 不锈钢、铝合金表面裂纹 |
| PAUT 相控阵 | 内部缺陷,多角度成像,可追溯 | 复杂结构、关键焊缝 | 关键焊缝、需要数据追溯 |
| TOFD 衍射时差 | 内部缺陷,测高精度高 | 厚壁焊缝 | 厚壁容器、管道环缝 |
关键:方法对应缺陷类型和材料。选错方法,缺陷可能检不出来——不是设备不好,是"用错了工具"。
二、选型决策逻辑(五步)
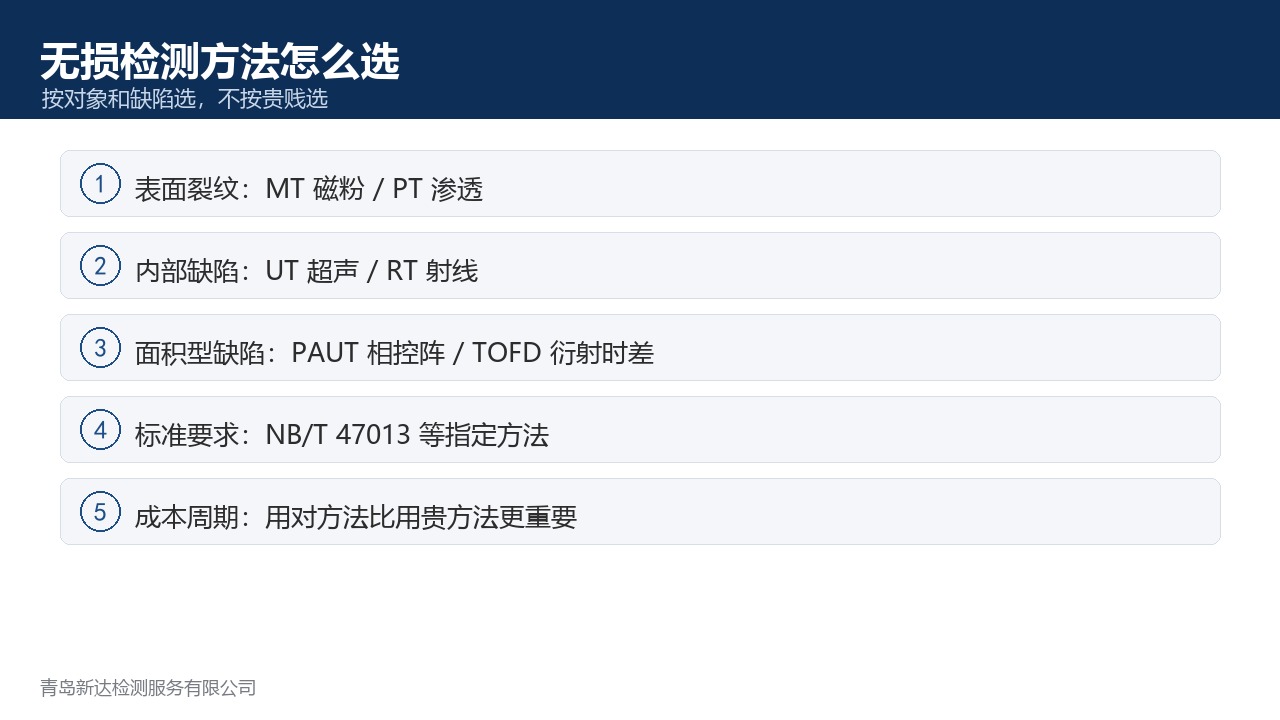
第 1 步:看缺陷在哪(表面还是内部)
· 表面/近表面 → MT(铁磁性)或 PT(非铁磁性);
· 内部 → UT 或 RT,或 PAUT/TOFD。
第 2 步:看材料
· 铁磁性材料表面裂纹 → MT(磁粉);
· 非铁磁性材料(不锈钢、铝、钛)表面开口 → PT(渗透);
· 金属内部 → UT/RT 通用。
第 3 步:看缺陷类型
· 体积型(气孔、夹渣)→ RT 更敏感,也能用 UT;
· 面积型(未熔合、未焊透、裂纹)→ UT/PAUT 更敏感;
· 需要测高/定位 → TOFD 或 PAUT。
第 4 步:看标准要求
· 执行标准规定了检测方法、比例、合格等级,必须满足标准要求;
· 标准指定了方法,就不能随意替换(如 NB/T 47013 对特定设备指定方法);
· 委托前先确认执行标准要求用什么方法。
第 5 步:看成本与周期
· 方法越高级(PAUT/TOFD),设备贵、工艺要求高、周期长、单价高;
· 但"用对方法"比"用贵方法"更重要——上 PAUT 检简单直焊缝,是白花冤枉钱。
三、常见误区(要避开)
· "设备越高级越可靠":相控阵、TOFD 是好工具,但用错场景就是浪费。简单直焊缝常规 UT 就够。
2. "方法越多越保险":不是所有方法都上,是按对象选最有效的方法组合。盲目多方法是烧钱。
3. "RT 比 UT 高级":两者查不同缺陷。RT 对体积型敏感,UT 对面积型敏感,看缺陷类型。
4. "标准没要求就不检":标准是底线,不是全部。关键部位、高风险场景,标准之外还应加强。
四、给委托方的一句话
选型依据是被检对象、缺陷类型、标准要求,不是设备清单好不好看。 把"我要查什么缺陷、在什么材料上、按什么标准"说清楚,机构才能帮你选对方法。方法选对了,检测才有意义;选错了,再贵也白搭。
青岛新达检测服务有限公司
专注金属与工业领域的第三方检测,提供无损检测(UT/RT/MT/PT/PAUT/TOFD)、理化试验、焊接工艺评定服务,具备 CMA、CNAS 与特种设备检验检测机构核准资质。总部青岛,设 5 家分公司,提供全国及海外项目制检测服务,服务网络覆盖全国主要工业区域。
官网:www.xinda1.com
说明:本文为委托方选择无损检测方法提供决策框架。具体方法选择应以执行标准、被检对象与机构专业评估为准。