相控阵(PAUT)这几年很热门,报价也高,于是有个误区:只要上了相控阵,就什么都能测得又快又准。
恰恰相反。相控阵的价值取决于"用它解决对不对症"。 用错场景,花高价换来的是超范围的承诺和达不到的高检出率。
相控阵到底强在哪
普通单晶超声是"一个探头一个声束",扫查方向固定。相控阵用多个阵元,通过控制每个阵元的激励延迟,让声束偏转、聚焦、扫描,一次扫查能生成 B 扫、S 扫等多张图像。
它带来的直接好处:
· 声束角度可调:通过楔块可覆盖较大角度范围,对准不同取向的缺陷;
· 多方位成像:A 扫加 S 扫组合,缺陷的几何位置和形状看得更清楚;
· 复杂结构友好:配合专用楔块和耦合剂,能处理常规超声难耦合的曲面、异质材料。
能检出什么,有参考值
据 2026 年第二十二届特种设备无损检测行业高质量发展交流会公开披露的实验数据(非金属管道方向):
| 场景 | 参考数据 |
|---|---|
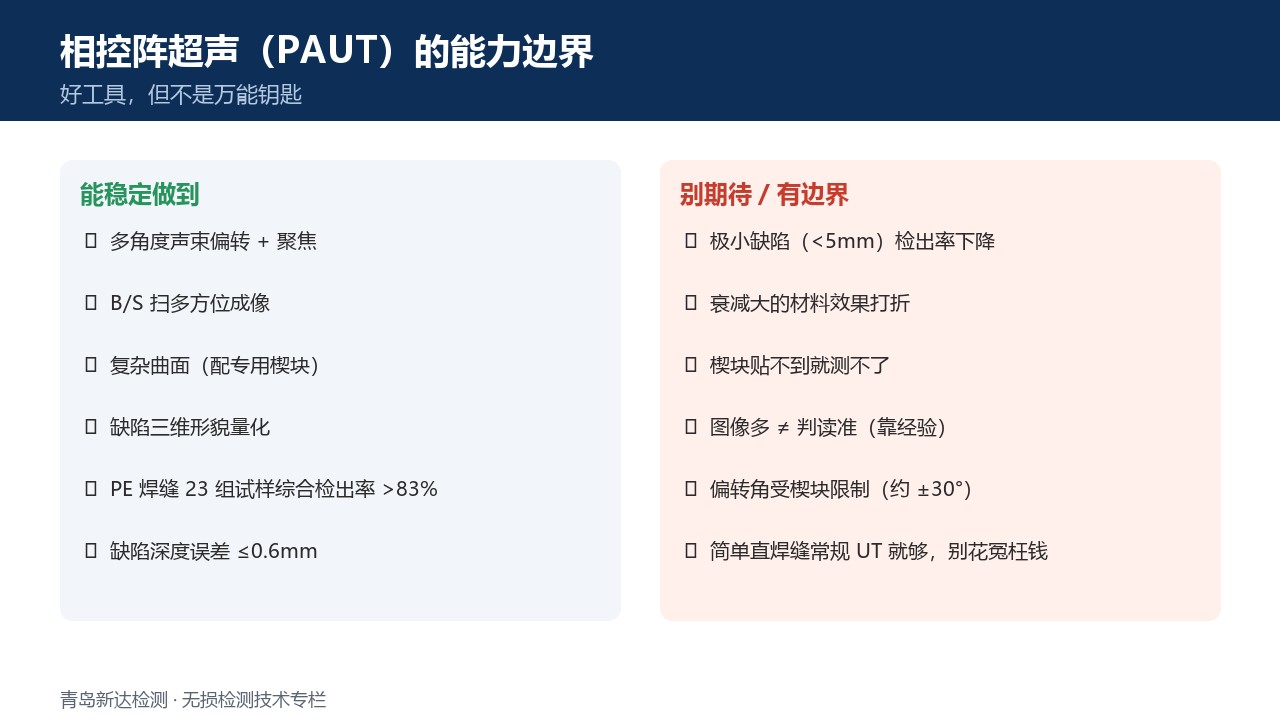
| 非金属(PE)焊缝缺陷 | 23 组含 5 类缺陷试样,综合检出率超过 83% |
| 缺陷深度测量 | 误差可控制在 0.6mm 以内 |
| 稳定检出的最小缺陷 | 直径 5mm 及以上的人工缺陷 |
| 探头频率选型 | 壁厚 10mm 以下用 5MHz,10mm 以上用 2.5MHz |
注意这些数字是特定试样、特定参数下的结果,不能直接搬到你的项目上承诺。 不同材料、壁厚、缺陷类型的实际检出率都要单独做工艺验证。
相控阵的边界(重点)
它不是什么都能测:
· 对极小缺陷不保证检出。 上面"5mm 及以上稳定检出"意味着更小的缺陷,检出率会明显下降。把它当成能抓 1mm 裂纹的手段,是不现实的。
2. 对衰减大的材料要降要求。 非金属、粗晶材料衰减大,声束偏转会变差,需要专用楔块和耦合手段配合,效果比金属管道差。
3. 依赖表面可接近性。 探头或楔块贴不到、耦合做不到的位置,再好的相控阵也用不上。
4. 数据价值依赖判读能力。 相控阵出的图像信息量很大,但没有经验判读,图像多不等于结论准。
5. 有适用角度范围。 声束偏转通常受楔块和阵元设计限制(常见可在 -30°~+30° 范围设定),超出范围的角度覆盖不了。
什么时候该选相控阵
· 关键焊缝需要多角度、多次波成像,普通超声看不清缺陷取向时;
· 复杂结构(曲面、异质材料)常规方法难判读时;
· 对缺陷三维形貌有量化要求、要做数据追溯时;
· 需要一次扫查多张图像、减少重复工作的现场。
什么时候不必上相控阵
· 简单直焊缝、常规金属件,常规 UT 或 TOFD 就够用,上相控阵是白花冤枉钱;
· 作业面极受限、楔块放不进去的,先想能不能换方法,而不是一味加码设备;
· 对超小缺陷有刚性要求、但材料衰减又大的,先做工艺验证确认到底能不能稳定做到,再谈设备采购。
给委托方的一句话
选型依据是被检对象的材质、壁厚、可达性和标准要求,不是设备清单好不好看。相控阵是好工具,但工具再高级,用错了地方就是浪费。
青岛新达检测服务有限公司
2013 年成立 · 总部青岛 · 5 家分公司 · 全国及海外项目制
覆盖无损检测(UT/RT/MT/PT/PAUT/TOFD)、理化检测、焊接工艺评定、绿色低碳
官网:www.xinda1.com
说明:文中检测数据引自 2026 年第二十二届特种设备无损检测行业高质量发展交流会公开披露的实验结果,具体项目的检出率与选型需经工艺验证确认。